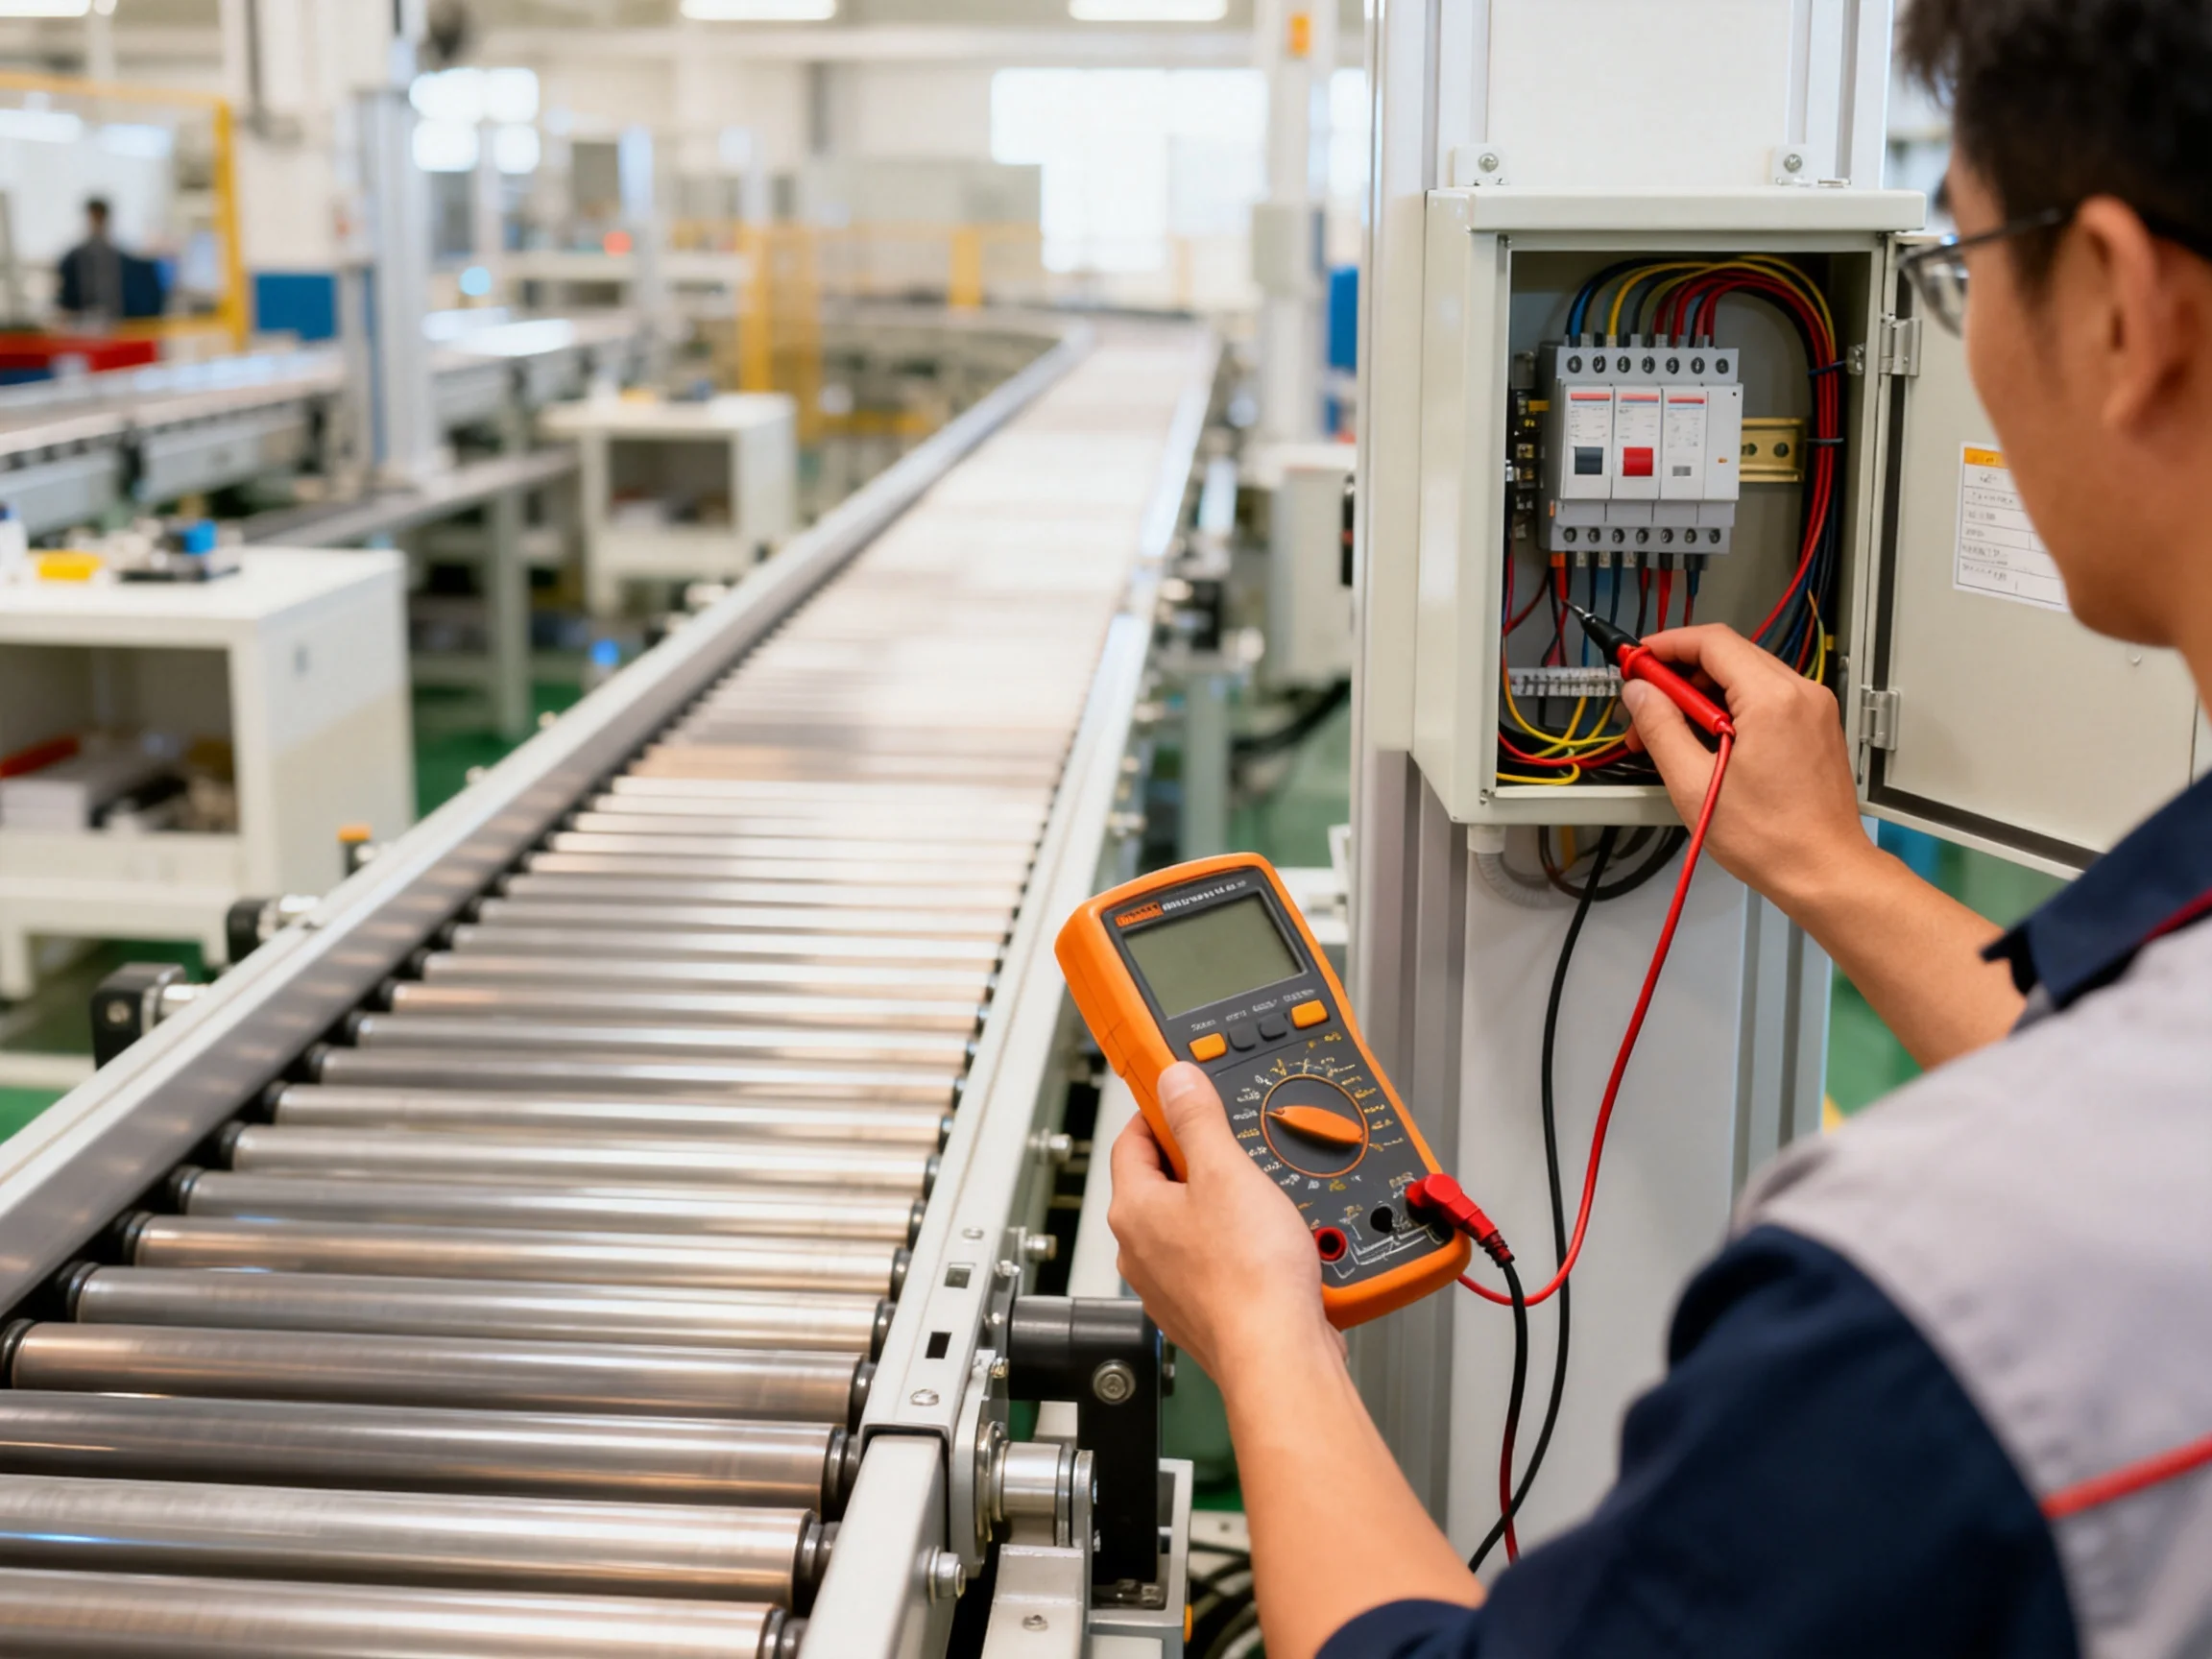
典型的误动作逻辑缺陷:前一个工位传感器抖动触发了阻挡器下降,但程序里没有加“确认托盘到位”的信号互锁。只要那个抖动信号一闪,阻挡器就莫名其妙放下去了。
另一个高频故障点是程序里用了“置位/复位”指令,但复位条件写得不完整。比如托盘离开后只复位了上升命令,没复位下降命令,下一轮循环时下降指令还是ON的,阻挡器自然就“装死”不起床。
修改程序前先做两件事
第一,把PLC程序备份导出,用记事本打开比对修改前后差异。第二,把全部输出点的状态强制清零,再逐个手动激活测试,排除掉“历史状态残留”。这是验证程序是否有隐藏互锁最快的方法。
产线环境干扰:变频器与动力线在背后搞事
被大家忽视最多的,其实是产线环境。很多工厂为了赶工期,把动力线和信号线穿在同一根线槽里,变频器一启动,电磁干扰直接作用在传感器线上。
判断方法很简单:观察阻挡器误动作是不是和某种设备启停同步发生。比如旁边那台大功率电机的变频器一加速,阻挡器就跳一下。这说明干扰已经严重到必须治理了。
处理办法有三条:一是把信号线换成屏蔽双绞线,屏蔽层单端接地;二是让信号线远离动力线至少30公分,做不到就套金属软管;三是给传感器电源加一个隔离变压器,把数字地和模拟地分开。
产线阻挡器维修成本与备件采购建议
前面把技术问题说透了,再聊聊大家关心的成本问题。各地维修报价不一,行业普遍认为,在长三角地区,一位熟练电工的每小时服务费在150-200元左右,而更换一个气缸的费用在300-800元之间,具体价格还得看你用的什么牌子。
建议备件采购时重点看气缸的缸径和行程,常见的阻挡器气缸缸径在32mm到63mm之间,行程在25mm到100mm之间。买错型号是最大的浪费,退换货的物流时间比维修时间还长。另外,优先买带磁性开关的气缸,这样至少知道活塞跑到了哪儿,排查起来会直观不少。
故障排查流程速查清单
为了让你能在现场快速走查,我把上述思路压缩成一张排查清单,照着做就行。
- 观察现象:是常闭型还是常开型阻挡器,是得电升还是得电降,先吃透原理。
- 断电手动盘:断开气源,手动推拉阻挡器,感受是否顺滑,有无卡顿。
- 通电强制测试:手动模式强制电磁阀动作,确认气缸是否正常伸缩。
- 信号回读:用万用表或PLC监控,确认传感器信号与机械动作一一对应。
- 查线路:看端子排有没有松动,线缆有没有破损,屏蔽层是否接地。
- 程序审查:搜出阻挡器控制段,检查互锁逻辑和复位条件是否完善。
- 环境检查:看附近有无大功率设备启停,线槽是否混杂动力线。
Q&A:关于工位阻挡器误动作的常见疑问
阻挡器频繁报警但复位按钮一按就好,这是咋回事?
这种属于“软故障”。报警说明阻挡器到位信号没被PLC接收到,比如磁性开关位置松动或感应不到磁环。按复位按钮相当于强制清了报警状态,但物理位置没到位,下次还是报警。重点检查磁性开关的固定位置,重新调整到气缸行程中间点附近。
更换新阻挡器后仍然误动作,该往哪个方向查?
新件换上去问题还在,基本可以排除本体机械故障,把目光放到控制端子的接线序上。确认一下常开常闭点是否选对,无源信号接线是否有源漏电。很多新件出厂默认是常开输出,老线用的是常闭,接反了就会导致信号逻辑颠倒。仔细对照原厂接线图,电话咨询厂家技术支持也很快,他们经验丰富,一听症状就能给出建议,多问一句不亏。
夜班没维修工,怎么临时稳住阻挡器保生产?
临时抱佛脚的方法:把阻挡器的气缸气源节流阀全部关死,让它保持在一个固定状态,或升或降。如果产品靠重力滑移的,就让它保持升起拦着,人工搬运过阻挡器;如果是链条带动的,就让它保持降下,人工扶着托盘过。这只能保几个小时,天亮必须修,因为节拍会乱,工序品质也会跟着出偏差。产线稳定运行,靠的就是每个工位都把细节做扎实,阻挡器这个不起眼的小装置,往往就是整条线顺畅与否的命门。
输送线工位阻挡器误动作,十有八九不是它本身坏了,而是“环境”在捣鬼——排查顺序应是先电气后机械再软件,按此思路能让你少走大半天的弯路。阻挡器在产线上就像个敬业的门卫,靠传感器和气缸配合干活。一旦它乱来,整条线的节拍全乱,后道工序堵料,前道工序堆料,看着就心烦。
误动作的第一现场:先分清是“该动没动”还是“不该动乱动”
搞维修的都知道,故障现象描述不准,排查方向就偏一半。阻挡器误动作,咱得先给“误动作”分个类,别一上来就拆气缸。
| 现象类型 | 常见表现 | 大概率得罪魁祸首 |
|---|---|---|
| 该挡不挡 | 托盘直接冲过去,撞到下一工位 | 传感器没感应到、气缸漏气、电磁阀卡滞 |
| 不该挡乱挡 | 没托盘过来它也升起来,把路堵死 | 电磁阀得电错误、PLC程序逻辑乱、感应器被异物触发 |
| 半升半降 | 挡块起来一半卡住,托盘蹭着过去 | 气缸限位磁性开关松动、气压不稳、机械卡死 |
如果你遇到的是“乱挡”,请直接跳过气缸,先查电控。如果你遇到的是“卡在中间”,那机械结构的嫌疑最大。
电气排查三把斧:传感器、电磁阀、PLC输入点
电气问题占了阻挡器误动作的七成以上。别信邪,阻挡器这个元件本身很皮实,坏的都是它周围的东西。
第一步:用强制信号判断传感器是否“近视”或“幻觉”
传感器是阻挡器的眼睛。眼里进沙子,它就会瞎报。
把PLC切到手动模式,强制给阻挡器下降信号。如果强制后它老实了,说明执行机构没问题,问题出在信号采集端。然后把万用表打到直流电压档,测传感器的信号线。没托盘时,信号线电压应该和0V(或24V)有一个明确的状态,既不是悬空也不是跳变。如果电压在2V到10V之间抖动,说明线缆有干扰或者传感器老化。这类问题多发生在光电传感器上,特别是对射型,被灰尘蒙住眼睛后,它就会把影子当托盘。
第二步:查电磁阀线圈的“得电时机”
电磁阀是阻挡器的神经末梢。很多时候,程序没让它动,但线圈上却有电。
这时候拿万用表量电磁阀线圈两端的电压,同时看PLC输出点指示灯。如果PLC指示灯亮,但线圈没电压,查中间继电器和端子排;如果PLC指示灯不亮,但线圈有电压,那就是线缆串电了,查线槽里有没有被压破皮的线,或者是不是和其他24V线绑在一起感应出来的虚电。感应电导致的虚电压是现场最难查的,排查时可以关掉附近变频器再测,电压消失就实锤了。
第三步:盯着PLC输入点看“闪烁”
很多老维修工忽略这一步。把编程软件在线监控打开,盯着那个传感器对应的输入位。在没有任何托盘经过时,如果输入位一直闪,说明信号源不稳定。行业共识认为,输入点快速闪烁百分之百是干扰,慢速的则多半是器件老化,把输入点的滤波时间调大到10ms以上能压住一部分轻微干扰。
机械卡滞的“间歇性发作”:气缸和导向杆的慢性病
电气查完了没事,那问题就藏在机械臂里。机械问题有个特点:它不给准信儿,时好时坏,最迷惑人。
气缸内漏:看着气压够,推力差口气
气缸活塞密封圈磨损后,会出现内漏。表现在阻挡器上就是:速度慢的时候能顶住,节拍一快,气压还没建立起来,托盘就把它撞回去了。
用大拇指堵住气缸排气口,如果气体能从另一边漏出来,说明密封圈已经不行了。现场没条件换气缸的,可以先把节流阀关小一点,让它慢点动作,留给气压建立的时间,但这治标不治本,产线有大修窗口时赶紧换掉。
导向杆生锈:阻挡器“举重”变“举铁”
阻挡器升降靠导向杆。导向杆表面有锈迹或者干磨出毛刺,气缸推起来就费劲,电磁阀断电后靠弹簧复位也复不到位。很多人误以为是弹簧断了,其实是被锈卡住了。这种问题在夏天潮湿季节多发,南方工厂在梅雨季遇到的阻挡器误动作,三分之一都是这个原因。
润滑时别用机油,用锂基脂薄薄涂一层,机油挥发后反而沾灰,越涂越卡。
程序里的隐形陷阱:PLC扫描周期与互锁逻辑
如果电气和机械都查不出毛病,那问题出在“大脑”里。程序逻辑错误不像硬件故障那么明显,它喜欢在特定条件下才露头。