
误区二:检测机与修正工位共用操作员
这会导致操作者来回奔波,检测节奏被打乱。据统计,一人兼顾两岗时,设备利用率会下降15%-20%。正确做法是检测与修正岗位分离,通过灯光或声音信号传递信息。若产量不大,可采用“一人双机”但必须保证工位间距在3米内,且中间无障碍。
误区三:忽略动平衡机的震动隔离
动平衡机对自身震动极其敏感,若与冲压设备或大功率电机共用一个地基,测量数据会漂移。布置时应确认设备地基是否独立,或在设备脚下加装减震垫。同时,工位周围1米内不应有高频震动源。
轮胎动平衡检测工位成本控制与升级预留
工位布置还要考虑投资回报和未来自动化升级。
预算分配:设备占比与基建占比
通常,设备采购成本占总投入的60%-70%,工位改造、输送线衔接、数据系统集成占30%-40%。若预算紧张,可优先保证缓存区和数据接口的投入,这两项是后期提效的关键。设备可选用国产一线品牌,但传感器和测量系统建议采用进口核心部件,保证精度稳定。
为机器人上下料预留接口
即使当前是人工上下料,工位地面也需预埋地脚螺栓和线槽,为未来机器人替换预留条件。工位旁预留1.5米×1.5米的机器人底座区域,并预留气源和电源接口。这样可以避免未来自动化改造时二次施工,破坏已有布局。
老旧工位改造的实操步骤
第一步,停机测量现有设备实际占地,包括开门空间和维修空间。第二步,画出物流路径图,标注轮胎从装配到检测到包装的移动轨迹,找出交叉点和回流点。第三步,模拟节拍,用秒表测量当前每个动作耗时,找出瓶颈。第四步,优先调整缓存区和修正路径,再移动设备。改造过程建议采用周末或停产间隙分段施工,避免长时间停产。
轮胎动平衡工位布置方案对比:一字型与U型
两种主流布局各有优劣,适合不同场景。
布局类型 适用场景 优势 劣势 占地面积
一字型 场地狭长、产量小 物流简单、投资少 回流路径长、不易扩展 约20㎡
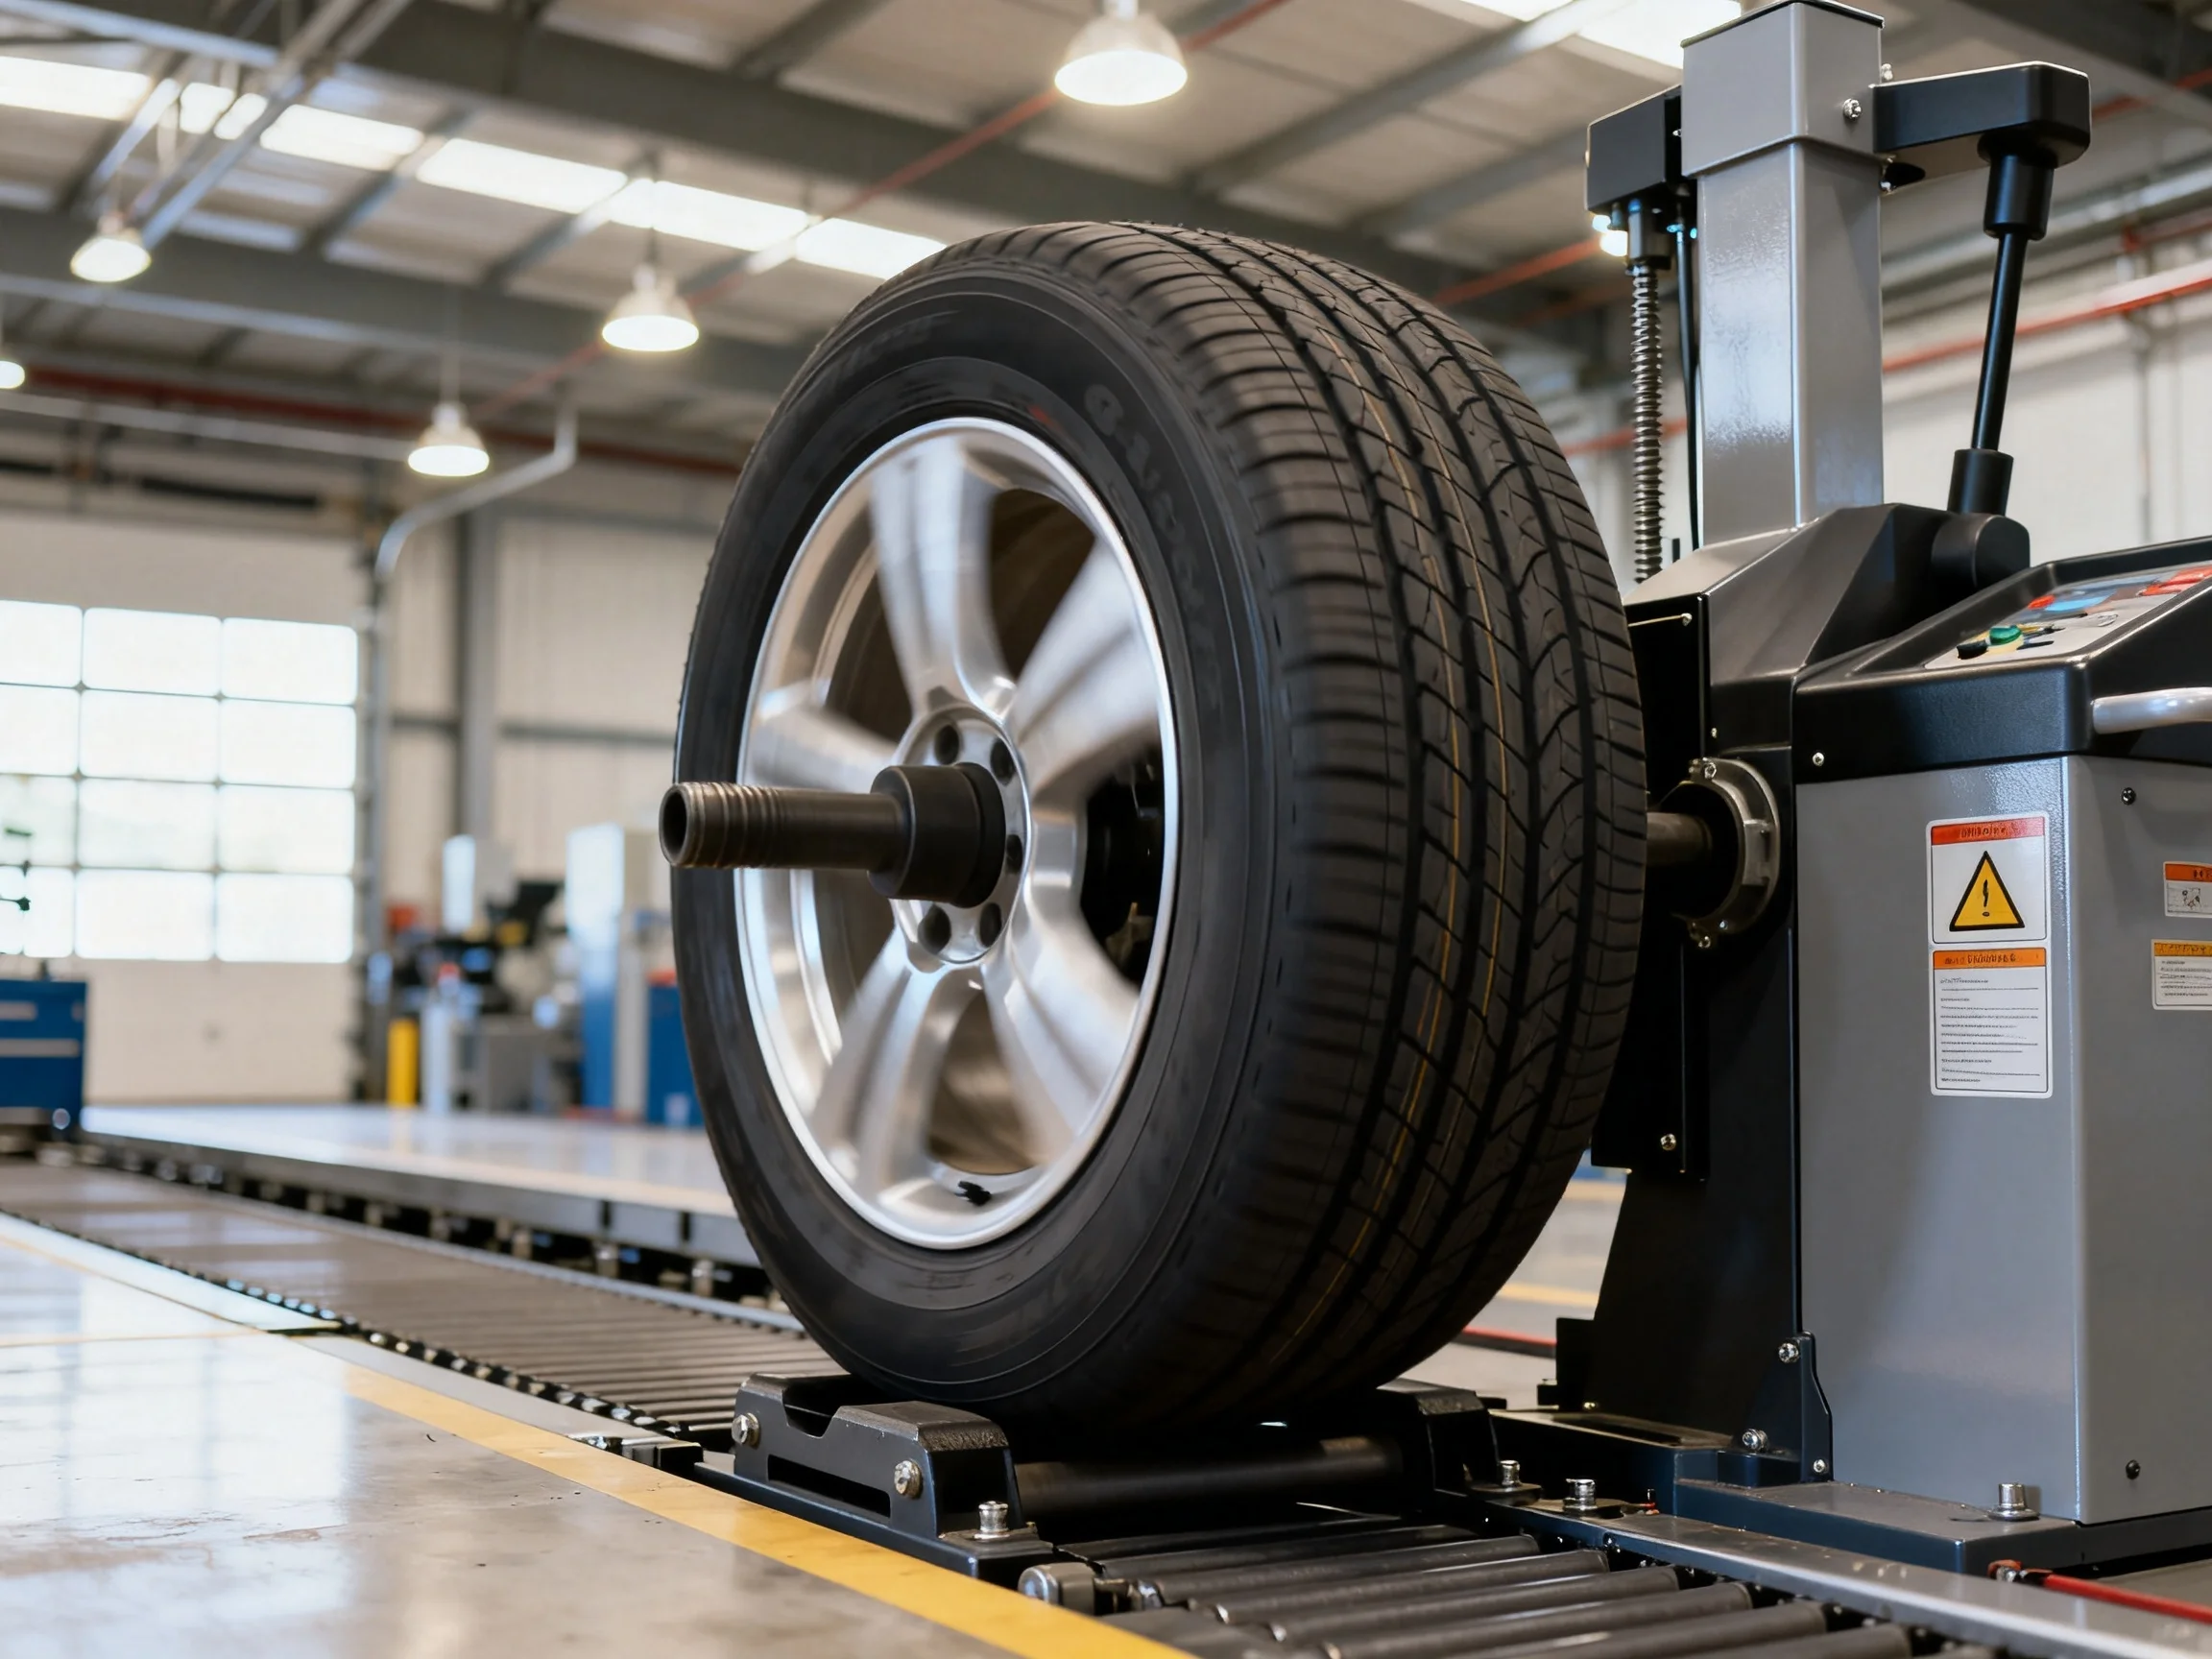
轮胎装配线动平衡检测工位布置,核心答案就一句话:把检测工位从“流水线节点”改造成“独立闭环岛”,并让数据先于轮胎流动。这不是设备堆砌问题,而是物流逻辑和品控节奏的重构。很多工厂把动平衡机简单塞进装配线,结果节拍卡壳、数据孤岛、返工混乱。本文直接拆解工位布置的底层逻辑、实操布局和避坑指南。
动平衡检测工位布置的核心矛盾:节拍与精度的博弈
工位布置不合理的第一表现,是输送线等设备、设备等人、人等数据。行业共识认为,动平衡检测工位不该被动接收轮胎,而应主动“拦截”不合格品。布置前必须想清楚三个问题:检测节拍是否匹配前后工位?不合格品回流路径是否最短?数据是否同步到修正工位?
布置逻辑:从“串联排队”转向“并联缓冲”
传统布置是装配线末端直接接动平衡机,轮胎排队进入。一旦检测时间波动,整条线就停滞。合理做法是设置30-60秒的缓存区,用倍速链或AGV小车做柔性转运。业内专家指出,缓存区长度应能容纳5-8条轮胎,才能吸收节拍波动。同时,检测工位出口要分双通道:合格品直接回流主线,不合格品进入旁路修正区,避免干扰主线节拍。
工位内部布局:操作者的“黄金三角”
操作者活动半径决定检测效率。上料位、检测主轴、下料位应构成三角形,间距控制在1.2-1.5米。轮胎规格较大时,应配置助力机械手或升降台,减少搬运扭转动作。数据显示,操作者每次转身超过90度,单条检测时间会增加3-5秒。因此,显示屏和操作面板必须正对操作者,且高度在视线水平线下方15度以内。
轮胎动平衡机选型与工位尺寸的匹配逻辑
工位布置的成败,一半取决于设备选型。不少工厂先买设备再画线,结果设备进出不便、维修空间不足。选型时必须同步考虑工位占地面积、上下料高度、气电接口位置。
立式机与卧式机的工位适配场景
立式动平衡机占用面积小,适合轮胎直径600mm以下的乘用车胎,工位宽度可压缩至1.8米。卧式机适合大尺寸轮胎,但上下料高度通常在1米左右,需要配地坑或升降平台。行业共识是:乘用车轮胎产线优先选立式机,商用车轮胎选卧式机。如果混线生产,建议采用可切换工装的双工位设计,避免频繁换型浪费时间。
工位长度与上下游设备间距计算
一个标准动平衡检测工位,长度应≥4米,宽度≥2.5米。这个尺寸包含了设备本体、操作位、缓存辊道和维修通道。设备与前后输送线之间,至少留出0.8米的检修空间。如果现场空间紧张,可将气动控制柜移出工位,安装在立柱或墙面上,但必须保证操作者能方便触及急停按钮。
数据流与物流路径:工位布置的“隐形骨架”
工位布置不只是物理位置,更是信息流节点。检测数据必须实时上传MES系统,并同步给修正工位。否则,工位布置再紧凑,也只是孤立设备。
不合格品修正路径的“最短回路”设计
不合格品从检测机下料后,应通过独立返回辊道或AGV直接送至修正工位,修正完成后重新进入检测缓存区。这条路径必须与主线物理隔离,避免混流。修正工位与检测工位距离控制在10-15米内,减少无效搬运。如果修正涉及铅块粘贴,需在修正工位旁预留铅块存储柜和扫码枪,确保修正数据与检测数据绑定。
数据看板与呼叫系统的位置原则
工位上方应安装工位状态灯和数字看板,实时显示当前检测节拍、合格率和设备状态。看板位置要保证前后20米内的线边人员能清晰看到。同时,操作者工位旁需设置物理呼叫按钮,用于设备故障或物料短缺时快速呼叫维修和配送人员。数据接口建议采用OPC UA协议,兼容主流MES系统,避免后期接口改造。
轮胎装配线动平衡工位布置的常见误区与避坑方案
很多工厂在改造时反复踩坑,根源在于把工位当“点”而非“系统”。
误区一:为省空间压缩缓存区
后果是前后工位互相等待,整体节拍不升反降。行业共识认为,缓存区长度不足导致的效率损失,远大于节省的几平米占地。建议:缓存区宁可占通道,也不可省。若空间实在受限,可将缓存区设计为立体缓存架,垂直方向存放轮胎。
U型布局 场地方正、产量大 回流路径短、一人可操作多机 投资稍高、需配套缓存区 约30㎡
行业共识认为,年产量在50万条以上的装配线,优先选择U型布局。U型布局能让操作者站在“U”型内部,同时照看检测机和修正工位,减少走动。一字型布局只适合多品种小批量产线,且需额外配置自动分拣机构。
常见问题解答:轮胎动平衡检测工位布置疑问
问题一:动平衡检测工位必须靠近装配线末端吗?
不一定。检测工位可以前置到均匀性检测之后,或者后置到终检线。但最合理的位置是装配线末端、充气机之前,这样既能覆盖所有装配缺陷,又不会影响充气后的静置时间。若产线存在多个分支,建议在汇流点后设置检测工位,减少设备数量。
问题二:检测工位布置时,如何计算缓存区最佳容量?
缓存区容量取决于前后工位节拍差值和设备故障率。简单公式为:缓存量 = 前工位节拍时间 × 设备平均故障修复时间。例如,前工位节拍为20秒/条,设备平均故障修复时间为5分钟,则缓存区至少容纳15条轮胎。实际设计时,建议在此基础上增加20%余量,应对突发换型或物料短缺。缓存区形式可采用重力式辊道,成本低且无需动力。
问题三:动平衡工位布置时,对地面和照明有特殊要求吗?
有。地面需平整且耐磨,建议使用环氧树脂地坪,避免灰尘影响测量精度。照明亮度要求≥500勒克斯,且光源应侧向布置,避免直射显示屏产生反光。此外,工位周围2米范围内不应有强电磁干扰源,如变频器或大功率电机,防止干扰传感器信号。若使用气动夹具,需确保压缩空气压力稳定在0.6-0.8MPa,且管路走向应隐蔽布置,不阻碍操作者通行。
工位布置的合理性,最终体现在人均效率、设备利用率和返工率三个指标上。把检测工位当“岛”来设计,让数据、物料、操作者各得其所,才能让动平衡检测真正成为装配线的质量哨兵。