
装配线辊筒间距多少合适才不卡小件?答案很简单:辊筒间距必须小于小件沿输送方向最小尺寸的2/3,常规取值在60至80毫米之间,但具体数值取决于你输送的工件种类和辊筒直径。如果你正在为3C电子、仪表零件或化妆品包装这类小规格产品设计输送线,间距设得太宽,小件卡进辊筒缝隙是必然结果。本文从工程实操角度,把间距计算逻辑、设备选型陷阱和现场调试方法一次讲透。
辊筒间距的底层逻辑:小件为什么不卡大件
小件卡辊筒,本质上是工件重心落入辊筒间隙后,被旋转的辊面拖拽或挤压。业内专家指出,结构设计阶段就要把“最小通过尺寸”当成刚需参数来对待,而不是等设备运转后再去补救。
先判断你的“小件”属于哪一类
不是所有小件都怕辊筒间距,关键看工件底部的支撑面形态:
- 平面底小件(如手机中框、电池盖板):支撑面完整,只要间距小于底面短边长度,就不会掉落。间距临界值可以放宽到底面短边的0.7倍。
- 凸点/支脚小件(如电路板带元件脚、带螺栓的支架):实际支撑点高度分散,辊筒间距必须小于支脚间距,否则支脚会插入辊缝,这种情况建议间距不超过30毫米,或者改用皮带线。
- 软性/异形小件(如密封圈、线束端子):这类工件易变形或缠绕,辊筒间距越小越好,但也要考虑成本,最稳妥的做法是直接在辊筒上套软质PVC管套。
行业通用经验值对照
行业共识认为,辊筒间距与工件尺寸的关系按以下区间划分比较稳妥:
工件特征 推荐辊筒间距 适用场景案例
硬质平面底,长边≥100mm 80-100mm 纸箱、五金冲压件周转
硬质平面底,长边50-100mm 60-80mm 标准电机外壳、塑料齿轮盒
硬质平面底,长边<50mm 30-50mm 手机摄像头模组、小型继电器
底部带支脚或元件 20-40mm 已插件的PCBA板、带螺母的支架
软性材料或细长件 15-25mm(或改用皮带机) 橡胶O型圈、线束分支
间距和辊筒直径的联动关系
只说间距不谈直径,等于只给油门不管方向盘。辊筒直径决定了相邻辊筒之间的实际开口宽度。
直径选小了,间距再密也会卡件
例如你选直径25mm的辊筒,间距设到60mm,此时相邻辊筒单侧开口的宽度为60-25=35mm。如果小件底部有凸出5mm的定位销,而定位销直径正好8mm,它大概率会卡在开口处。正确的做法是先定直径,再算间距。输送线常用的辊筒直径有38mm、50mm、60mm三档,间距通常是直径的1.5到2倍。
小件专用线怎么配直径
对于需要输送小件的装配线,建议遵循以下配置原则:
1. 使用直径38mm以下的辊筒,减少开口视觉宽度。
2. 间距设为直径的1.2倍到1.5倍,例如直径38mm的辊筒,间距取50mm左右。
3. 若小件底部有精密定位孔,间距必须让开定位孔位置,或者在辊筒上加工环形槽避让。
按安装方式调整间距以适配不同小件
辊筒在装配线上的布局决定了“卡不卡”的实际结果,同一套间距参数,换成不同安装模式,表现完全不一样。
单排辊筒和交错辊筒的取舍
- 单排辊筒(等距平行排列):适合底面规整的工件,间距均匀,小件在输送过程中不易偏转。缺点是细长小件容易顺着辊缝斜插进去,对于长度超过宽度2倍的工件,建议间距再缩小10%左右。
- 交错辊筒(八字形排列):相邻辊筒位置错开半个间距,相当于给小件增加了临时支撑点。这种布局特别适合底部有纵向凹槽的小件,但会使结构变复杂,后期更换辊筒的维护成本略高。
双链轮驱动的小件专用线怎么做
双链轮驱动时,每条链轮的张紧力不同,辊筒实际间隙装配后可能产生偏差。装配前要逐根检查辊筒端部链轮的位置度,确保所有辊筒的轴线垂直度偏差小于0.5mm/米。如果发现某根辊筒偏向一侧,先调整轴承座垫片,再复核间距,不要直接加大间距来“让位”。
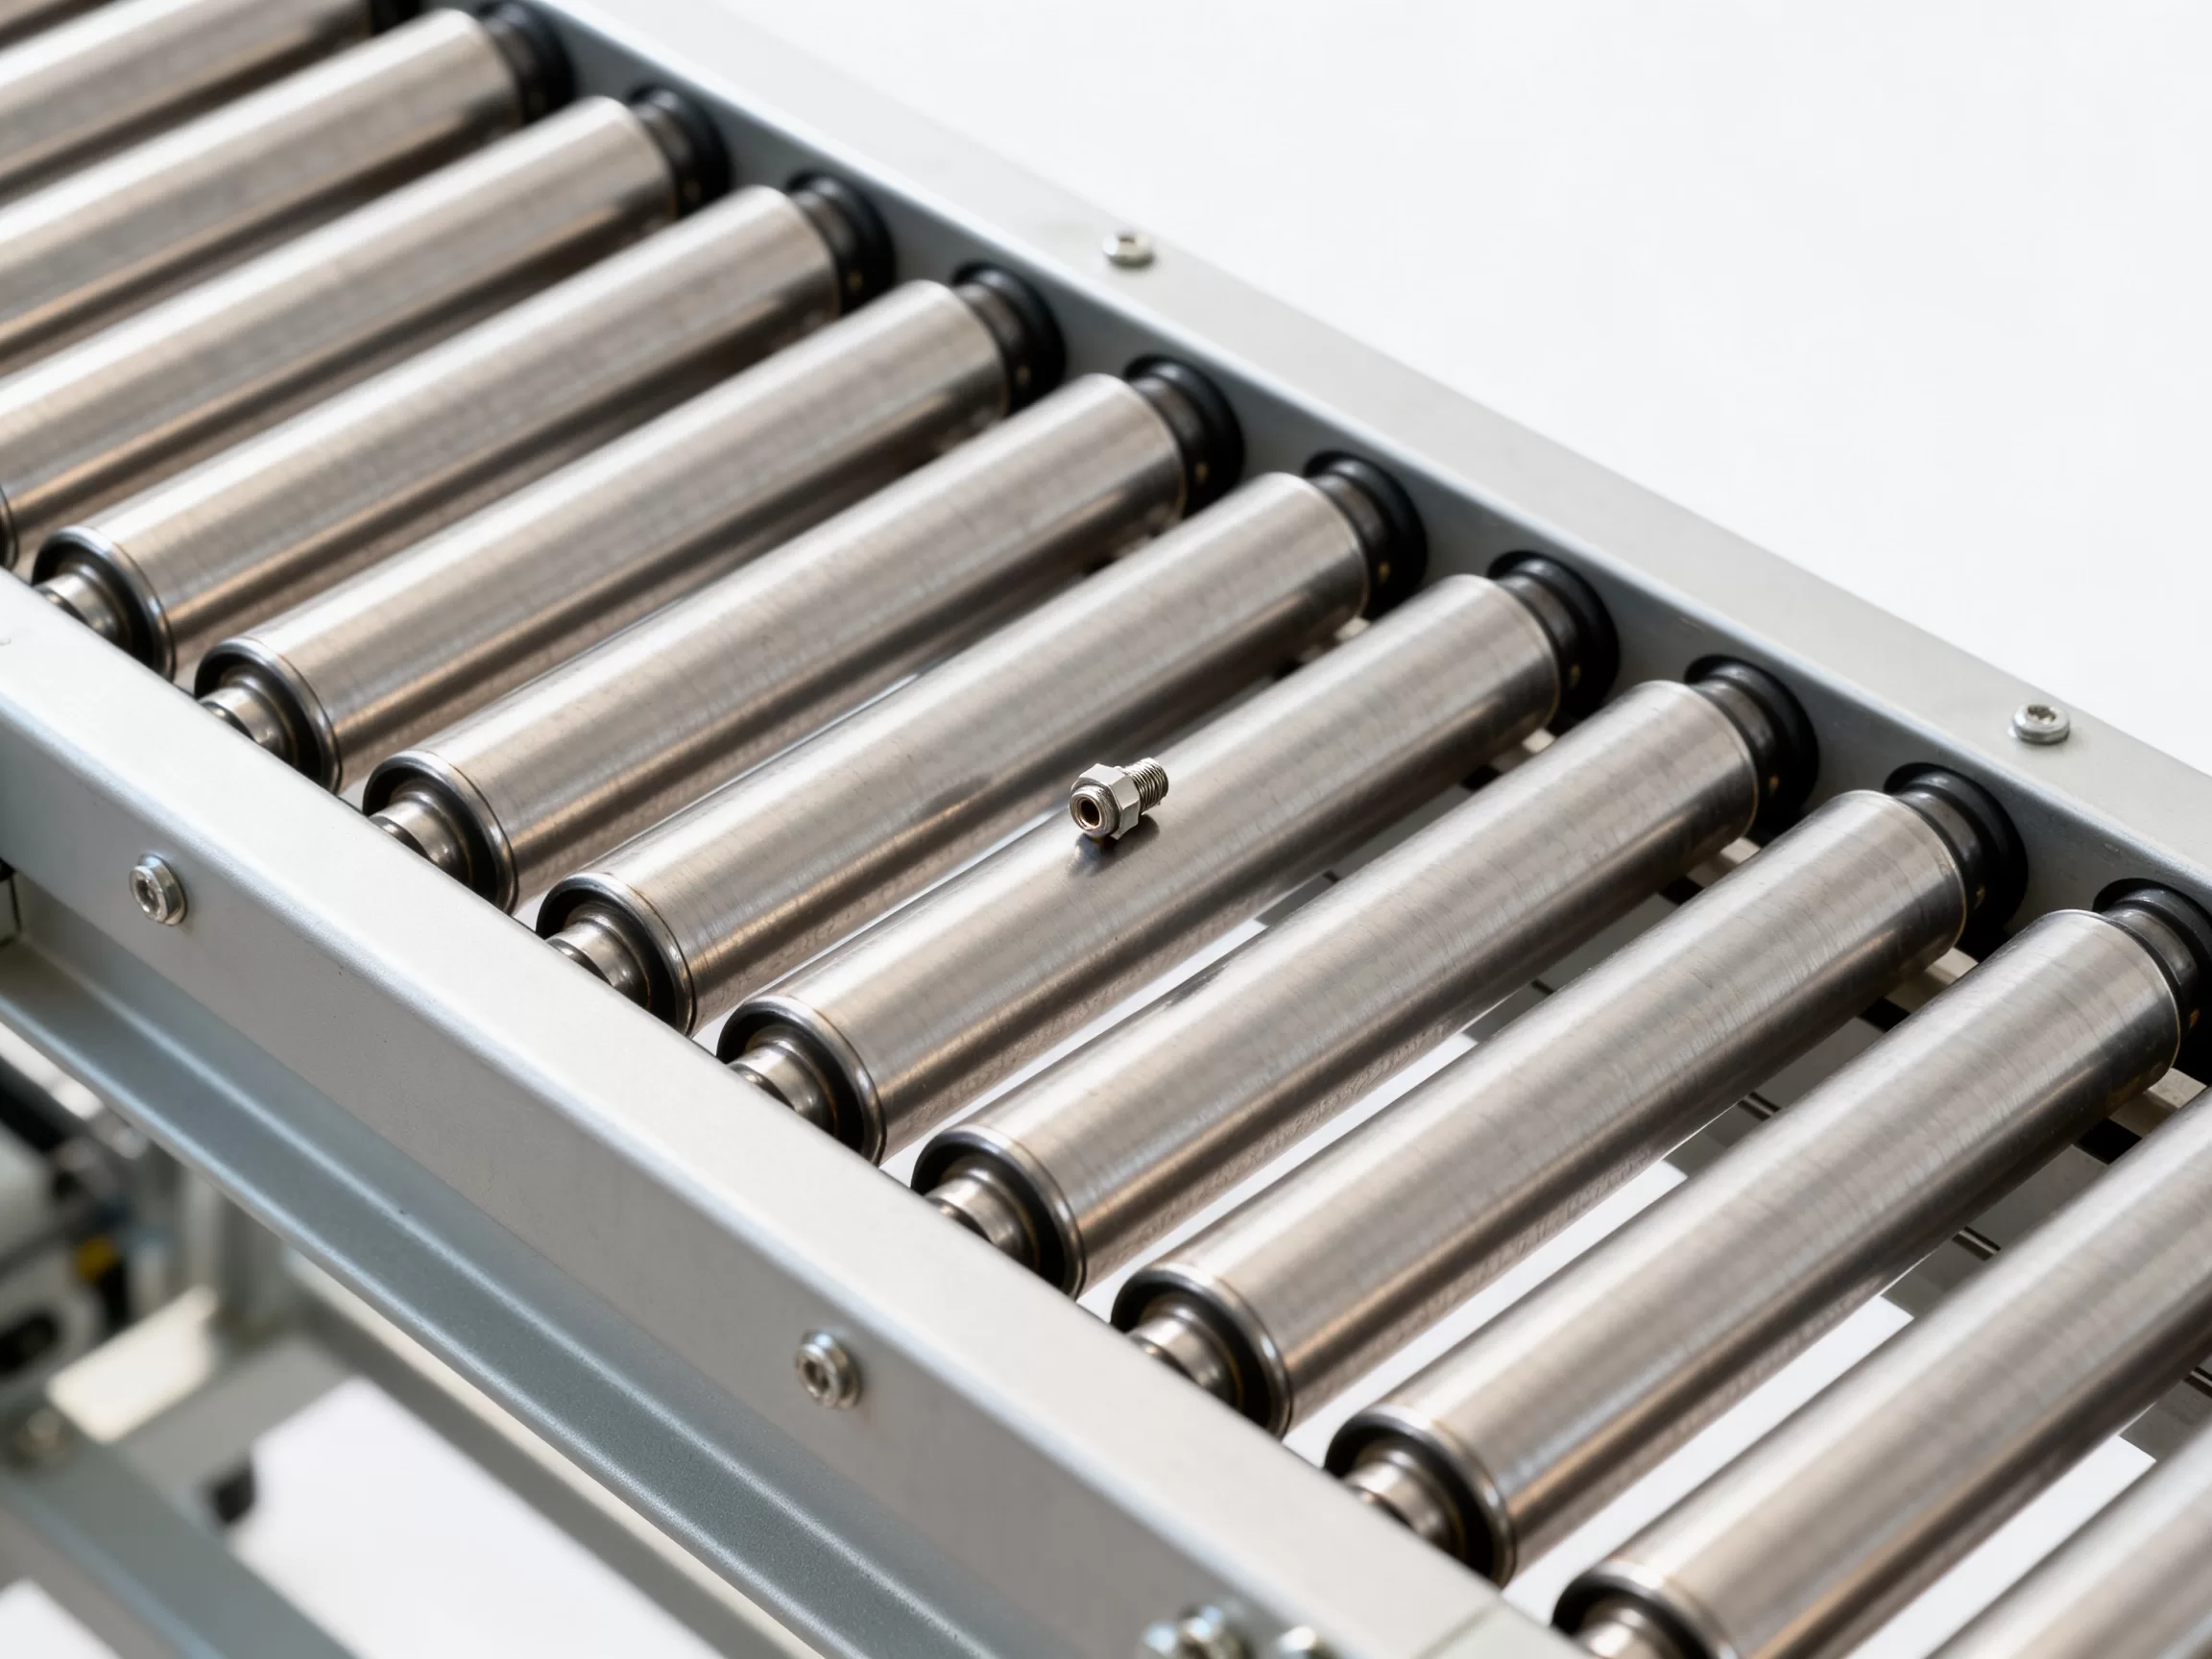
辊筒间距测试:装配完成后怎么验证不卡件
设备装配不等于调试完成,必须经过实测才能确认间距合适。
三件套测试法
准备三种状态的测试件,每种至少20个:
1. 标准小件:正常生产用的工件,测试能否连续通过50次不卡滞。
2. 极限偏差件:找工厂里尺寸公差处于下线的工件,即最小尺寸的产品,测试是否会掉入辊缝。
3. 带料屑件:工件表面粘连少量金属屑或碎料,观察是否会在辊筒相交处堆积。
如果极限偏差件在3次测试中卡住,说明间距需要再缩小5-8mm。如果标准件偶尔跳动,说明辊筒表面可能存在毛刺或同心度偏差,优先打磨辊面,不要急于改动间距。
静态间隙塞尺检查
停机状态下,用塞尺逐一检查相邻辊筒之间的间隙,特别是靠近驱动段的位置。驱动段受链轮拉力影响,辊筒间隙容易被拉大,这时要在机架侧板处加调整垫片。检查标准是:间隙偏差值控制在设计间距的±3%以内。
自动装配线辊筒怎么选:三个高频问题一次解答
问题一:辊筒间距多少合适才不卡小件,是不是越小越好?
不是。间距过小会带来两个副作用:一是整线辊筒数量增多,驱动负载变大,噪音上升;二是小件在过密的辊筒上输送时,底面磨损痕迹明显,影响外观。合适的判断标准是让工件在输送过程中至少有3根辊筒同时接触,这样既保证支撑稳定又不产生多余摩擦。
问题二:小件转弯段的辊筒间距要不要重新考虑?
要。转弯段的辊筒外圈和內圈线速度不同,工件容易发生偏移并挤进辊缝。这里有一个实用做法:转弯段辊筒间距缩小为直线段的80%,同时把弯曲轨道内侧的辊筒直径减小5%,补偿线速度差。若是锥形辊筒转弯机,则重点检查锥面角度与工件底面是否匹配。
问题三:在广东做小家电装配线,辊筒间距有特殊要求吗?
广东地区的小家电装配线普遍面对多品种混流生产,今天跑的是遥控器壳,后天可能是电吹风零件。建议在项目规划期就把辊筒间距设计成可调式,比如采用开口长槽的轴承座,这样后续切换产品时只需松开螺栓调整位置,不用整线拆装。据行业反馈,这种结构的装配线在中山和佛山的代工厂应用较广,切换时间能控制在半小时以内。
传统辊筒的替代方案:当间距解决不了卡件时
如果你的小件实在太小,比如贴片电感、微型齿轮,间距已经压到15mm了还卡,那就需要跳出辊筒思维。
优先推荐多楔带输送机,带面宽度窄,表面摩擦力大,小件放上去不会陷入任何缝隙。其次是磁力辊筒线,针对含铁质小件有一定的吸附防掉落效果,但成本偏高。对于要求洁净度的装配段,可以选用食品级PU皮带线直接替换辊筒段,虽然造价贵15%左右,但彻底消灭了卡件问题,后续维护也更省心。
回到最初的问题,装配线辊筒间距多少合适才不卡小件——记住60-80mm这个参照基准,然后按照工件形态和安装方式进行修正。实际生产中,多数卡件问题并非间距设计错误,而是安装调试阶段没有按图纸复核间隙。建议你的设备验收清单里加入“逐根测量辊筒间距”这一项,用数据说话,比现场试机更可靠。