
智能装配线数据采集系统的核心任务,就是把装配过程中每一个工位、每一台设备、每一颗螺丝的“言行举止”都记录下来,形成可追溯、可分析、可优化的数字台账。它采集的数据远不止传感器数值,而是覆盖了从物料上线到成品下线的全生命周期信息,包括设备状态数据、工艺参数数据、质量检测数据、物料追溯数据、人员操作数据以及环境能耗数据六大类。下面我们把这些数据拆开揉碎,看看它们具体是什么、怎么采、有什么用。
设备状态数据:装配线的“体温”和“脉搏”
设备是装配线的骨架,设备数据是采集系统的第一优先级。这类数据回答的是“机器现在干得怎么样、累不累、有没有生病”。
关键设备运行参数
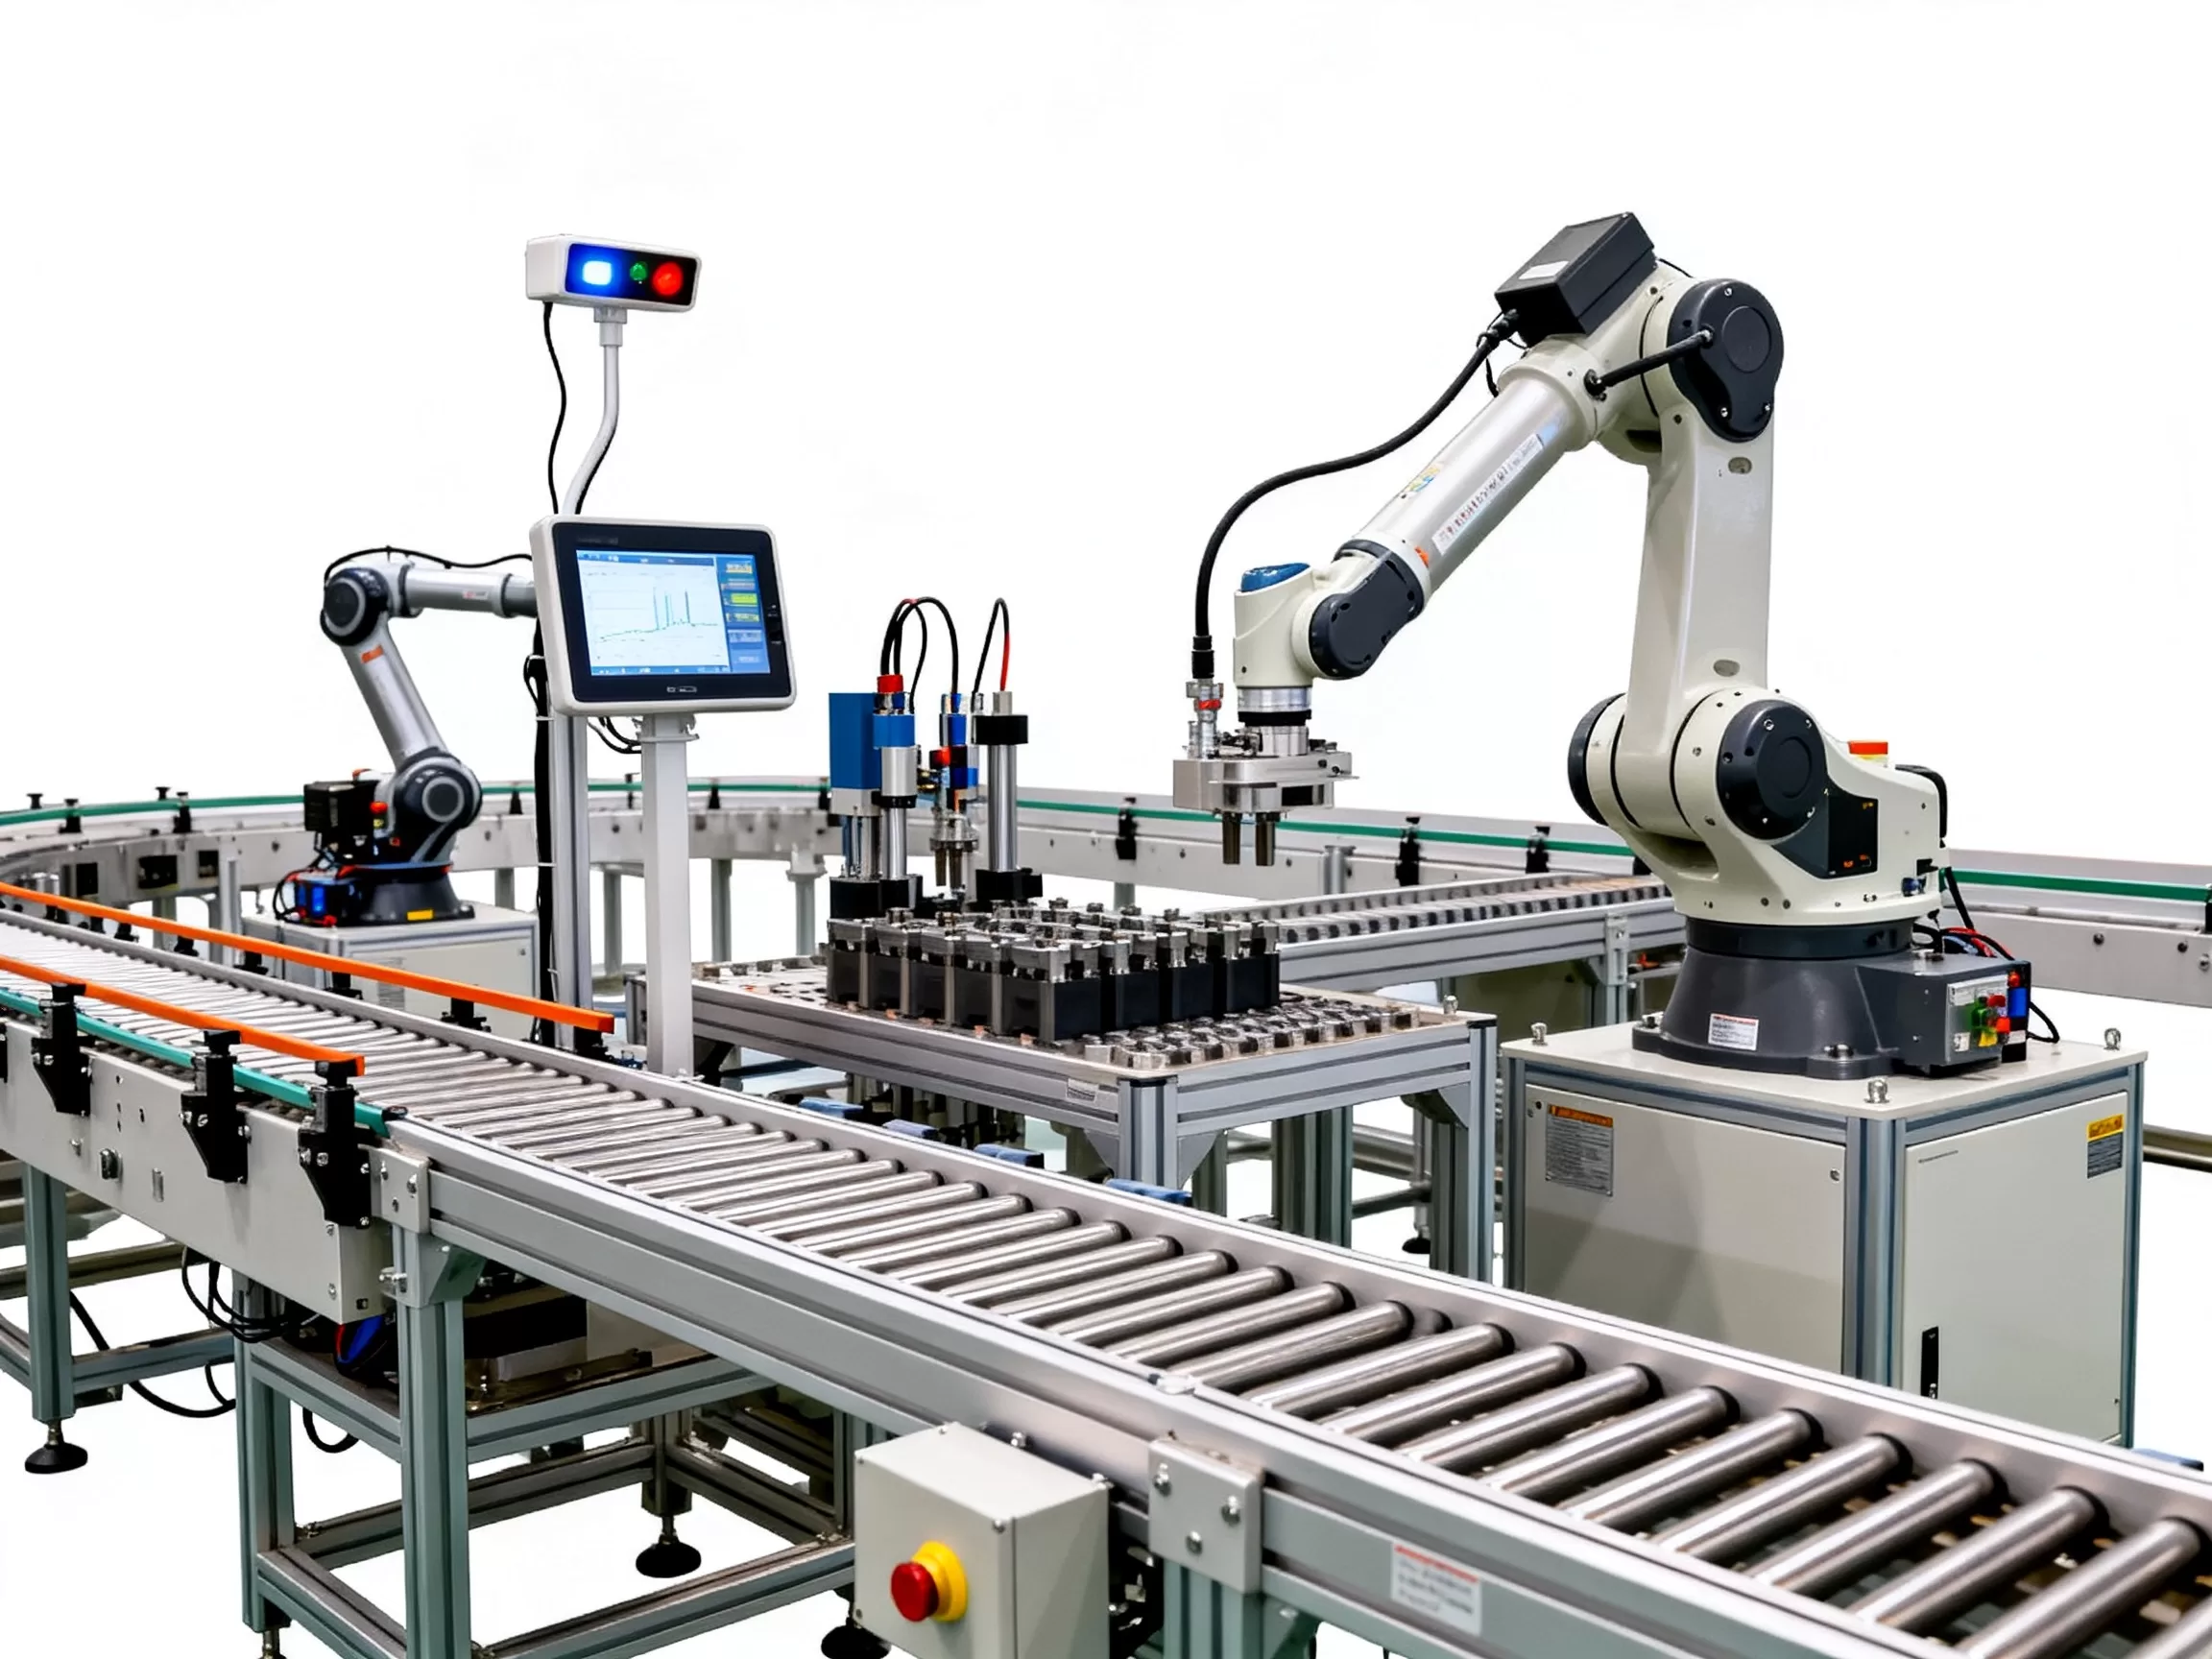
每一台拧紧枪、压装机和搬运机械臂都内置了PLC和传感器,采集系统会以毫秒级频率抓取以下信号:
- 主轴转速、扭矩、进给速度:例如拧紧枪的最终扭矩值必须落在工艺窗口内,超出即触发报警。
- 气压、液压、真空度:气动夹具的夹紧力、吸盘负压值,直接决定工件定位是否可靠。
- 温度与振动:轴承温度超标或振动加速度异常,往往是设备故障的前兆。
- 循环时间与节拍:每个工位的实际作业时间与标准节拍对比,用来识别瓶颈工位。
设备健康与告警事件
系统不仅记录实时值,还会存储设备的报警代码、故障起止时间、停机时长。业内专家指出,通过分析“设备开机率”“平均无故障时间”这些指标,工厂能提前两周预判常见故障,把被动维修变成主动保养。
能源消耗数据
电机的实时功率、压缩空气流量、冷却水温度也是采集对象。据统计,装配线能耗的30%以上来自输送系统和气动元件泄漏,这块数据是节能改造的原始依据。
工艺参数数据:装配动作的“指纹”
工艺参数直接决定产品装配质量,也是数据采集的重中之重。这类数据的特点是高频、多维、强关联。
关键装配工序的量化指标
- 压装曲线:压装机的位移-压力曲线是判断零件过盈配合是否合格的“金标准”,系统要存储每一条完整曲线,而非只存合格与否。
- 拧紧曲线:对于螺栓连接,采集角度-扭矩曲线可以识别滑牙、漏拧、交叉拧入等缺陷,比单纯读取最终扭矩值可靠得多。
- 涂胶轨迹:涂胶机器人的胶条宽度、高度、连续性数据,通常由3D视觉或激光传感器测量,实时反馈给控制系统。
- 焊接参数:如果是焊接装配线,电流、电压、送丝速度、气体流量等每毫秒记录一次,用于追溯焊点质量。
配方与程序版本管理
装配线经常多品种混线生产,系统同时记录每个工件对应使用的工艺配方编号、程序版本号。这块数据解决了“这个产品当时是用哪套参数做出来的”这类追溯难题。
工艺偏差的统计过程控制
采集系统对工艺参数做实时统计,比如计算最近50个工件的扭矩平均值和标准差,如果过程能力指数(Cpk)低于1.33,系统会在看板上预警,提醒工艺员调整参数。这里无需人工计算,系统自动完成。
质量检测数据:装配结果的“体检报告”
质量数据是采集系统价值兑现最快的部分,它连接了“过程数据”和“成品质量”。
在线检测与测量数据
- 尺寸测量:气动量仪、激光测距仪、三坐标抽检的结果会直接写入系统,关键尺寸的每个实测值都留档。
- 视觉检测结果:2D/3D相机拍摄的图片、OCR识别的字符、装配是否到位等检测结论,存储时还附带图像缩略图链接。
- 功能测试数据:比如电机启动电流、密封性测试泄漏率、电气通断结果,这些数值直接判定合格与否。
缺陷数据与不良品编码
当某个工位判定不良时,系统记录缺陷类型、缺陷位置、发现工位、处理措施(返修/报废)。同时生成唯一的不良品编号,方便后续查询。
质量追溯链的形成
每个产品都有一个序列号或二维码,采集系统把物料批次号、设备编号、工艺参数、操作人员、检测结果全部绑定到这个序列号上。一旦市场反馈质量问题,几秒内就能锁定可疑批次范围。
物料追溯数据:零件从仓库到装配的“身份证”
物料数据看似是静态的,但采集系统要动态记录物料在装配过程中的每一次流动。
物料批次与序列号绑定
当物料扫码上料时,系统记录其供应商批次号、生产日期、来料检验报告索引。装配时,这个批次号与成品序列号绑定,形成“一物一码”的谱系。
防错与漏装验证数据
系统会核对当前工位应该安装的物料型号和实际扫码结果是否一致,不一致则报警且锁止设备。这种防错验证的时间戳、验证结果都会保存,作为审核证据。
物料消耗与库存高度联动
每扫描一次物料,系统自动扣减线边库的库存数量,并生成补料请求。这块数据对接MES和ERP,让采购计划基于真实消耗,而不是拍脑袋。
人员操作数据:谁在干什么、干得怎么样
虽然有些工厂对人员数据比较敏感,但在装配线上,人员操作数据是保证质量追溯完整的最后一环。
操作工实名与考勤记录
操作工通过工牌或指纹登录工位终端,系统记录其上岗时间、离岗时间、当前处理的工单号。这样每个装配动作都能追溯到具体的人。
操作节拍与标准作业比对
系统自动记录每个工位完成一个循环的实际时间,与标准作业时间对比,统计每位操作工的效率偏差。注意这里统计的是工位整体节拍,而不是个人手脚速度,避免侵犯隐私。
关键操作的二次确认数据
比如有些工位要求操作工按下两个按钮或扫描两个二维码完成操作,系统记录两次动作的时间间隔,用来防错。
环境与能耗数据:装配车间的“气候”和“电费单”
这部分数据看似边缘,但对精密装配和成本核算很重要。
温湿度与洁净度
电子装配、精密机械装配对环境有严格要求,系统采集车间温湿度、正压差、粉尘粒子数。比如在IC装配线,湿度超过50%就会影响静电释放,所以这些数据也是质量监控的一部分。
能耗分项计量
每一台大功率设备、每一条输送线、每一组照明回路都装电表,系统以15分钟粒度采集电量、功率、功率因数。通过分时分析,找出待机功耗浪费和峰谷电利用机会。
低代码配置与采集协议:数据怎么落地?
说了这么多数据类型,那实际项目里这些数据从哪来?常见路径有三条:OPC UA从PLC直接读(适用于西门子、倍福等主流控制系统),Modbus/TCP采集智能仪表数据,API接口从视觉系统和检具主机拉取结果。现场工程师在低代码平台上画几个数据流图,选好采集频率(一般设备数据100ms~1s,质量数据事件触发),就能把数据汇入统一的时序数据库。
一个典型的采集配置步骤:
1. 梳理装配线设备清单,列出每个设备的PLC品牌、寄存器地址、数据点列表。
2. 确定采集协议(OPC UA优先,其次Modbus),测试连通性。
3. 建立数据点映射表,给每个数据点起标准名称,比如“拧紧站1/扭矩实际值”。
4. 设定采集周期和存储策略(原始数据存7天,聚合数据存3年)。
5. 配置报警规则,比如扭矩超上限触发停线。
行业共识认为,一套成熟的采集系统日常运维工作量并不大,难点在初期把设备接口打通,以及处理老旧设备的非标协议——这时候往往需要加装外置传感器或IO盒子。
常见问题:装配线数据采集到底要花多少钱?
很多工厂关心成本,这里不给精确报价,只谈区间和影响因素。价格主要取决于三件事:接入设备数量(一个点位几十到几百元不等)、传输方式(有线比无线可靠但布线贵)、上层软件平台(开源时序数据库如InfluxDB免费,商业MES系统的采集模块按年收费)。对于一条10个工位的小型装配线,软硬件整体投入大概在几万元到十几万元这个范围,大型混流线则可能到几十万甚至上百万。
Q&A:智能装配线数据采集系统常见疑问
请问采集系统采集的数据能直接用于什么分析?
最直接的应用是合格率分析,把工艺参数与质量结果做关联,找出影响质量的关键因子。其次是设备综合效率计算,自动统计时间开动率、性能开动率和合格率。还有能源分析,对比各班组能耗差异。更进阶的是训练预测模型,但前提是数据积累至少三个月以上。
老旧装配线没有以太网接口,怎么采集数据?
对于只有串口或模拟量信号的老设备,可以加装协议转换网关,把RS232/RS485信号转成Modbus TCP,或者加装带IO输入的数据采集器直接读取干接点信号。如果设备完全无接口,则考虑外置传感器,比如在传送带旁加光电传感器探测工件到位,用电流互感器测电机启停。工程上总归有办法,只是成本和复杂度会高一些。
数据采集频率设置多高合适?
不是越高越好。连续型变化量(如温度、压力)建议1秒采集一次,离散型状态量(如开关到位)建议100毫秒采集一次,而像拧紧曲线这类瞬态过程需要10毫秒级采样。高频采集会占用大量存储和带宽,通常把原始数据保留一周,之后降采样保存均值、最大值、最小值即可。